Механообработка редуктора: от бесформенной заготовки к точному механизму
Механообработка — это сердце всего производства редукторов. Именно на этом этапе бесформенные и грубые заготовки, будь то чугунные отливки, сварные конструкции или прочные кованые детали, обретают точные размеры, необходимую геометрию и ту самую «ювелирную точность», без которой невозможна работа зубчатой передачи. Это комплексный процесс, превращающий набор разрозненных частей в единый, слаженно работающий механизм.
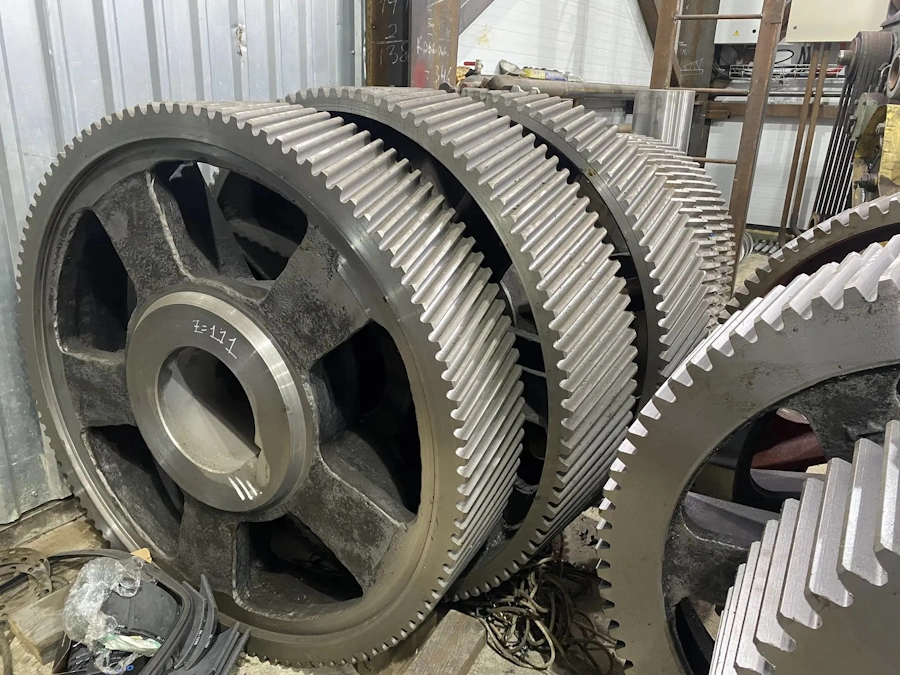
Механообработка редуктора
Ключевые операции механообработки
Путь заготовки до готовой детали включает в себя несколько последовательных и взаимосвязанных операций.
- Токарные работы. Это первый шаг для большинства деталей вращения: валов, осей, червяков. На токарных станках с заготовки снимается основной припуск, формируются ступени разного диаметра, вытачиваются канавки под стопорные кольца и шпонки, нарезается резьба. Здесь задаётся базовая геометрия детали.
- Фрезерные работы. Эта операция необходима для корпусных деталей. На фрезерных станках обрабатываются плоские и сопрягаемые поверхности, фрезеруются посадочные места под подшипники, окна для заливки масла и технологические люки. Точность на этом этапе обеспечивает правильную сборку всего редуктора.
- Зубообработка. Это кульминация механообработки и самый ответственный этап. На специальных зубофрезерных и зубошлифовальных станках на заготовках шестерён, зубчатых колёс и червячных колёс нарезаются зубья. Именно здесь закладываются ключевые параметры будущего редуктора: модуль, шаг, профиль зуба. От качества этой операции напрямую зависят уровень шума, КПД и ресурс всего механизма.
- Шлифовальные работы. Финишная обработка для деталей, требующих наивысшей точности. Шлифуются посадочные места под подшипники на валах, рабочие поверхности зубьев (зубошлифование) для достижения идеальной геометрии и низкой шероховатости. Это позволяет минимизировать вибрации и износ при работе под нагрузкой.
- Сверление и расточные операции. Создание всех необходимых отверстий: под крепежные болты, валы, маслёнки. Расточные работы часто применяются для точной обработки отверстий большого диаметра в корпусах, например, под стаканы подшипников.
Почему это так важно?
Механообработка — это не просто придание формы. Это процесс формирования несущей способности деталей. Правильная шероховатость поверхности обеспечивает нужную посадку подшипников и удержание смазки. Точность профиля зуба гарантирует равномерное распределение нагрузки по всей его длине, предотвращая концентрацию напряжений и преждевременный излом.
Любое отклонение от чертежа, даже на сотые доли миллиметра, может превратить дорогостоящую заготовку в металлолом, а собранный из таких деталей редуктор — в источник шума, перегрева и скорой поломки. Именно поэтому механообработка требует не только современного оборудования с ЧПУ, но и высокой квалификации оператора, а также строгого контроля качества на каждом этапе. В результате этого сложного танца станков и инструментов на свет появляется не просто набор деталей, а готовый к долгой службе и высоким нагрузкам промышленный редуктор.